【本文摘要】不锈钢晶圆花篮夹具加工要关注槽距、支撑杆、侧板孔位、边缘去毛刺和清洁包装。适合不锈钢精密零件加工、小批量非标零件加工、耐腐蚀夹具和半导体夹具加工项目。
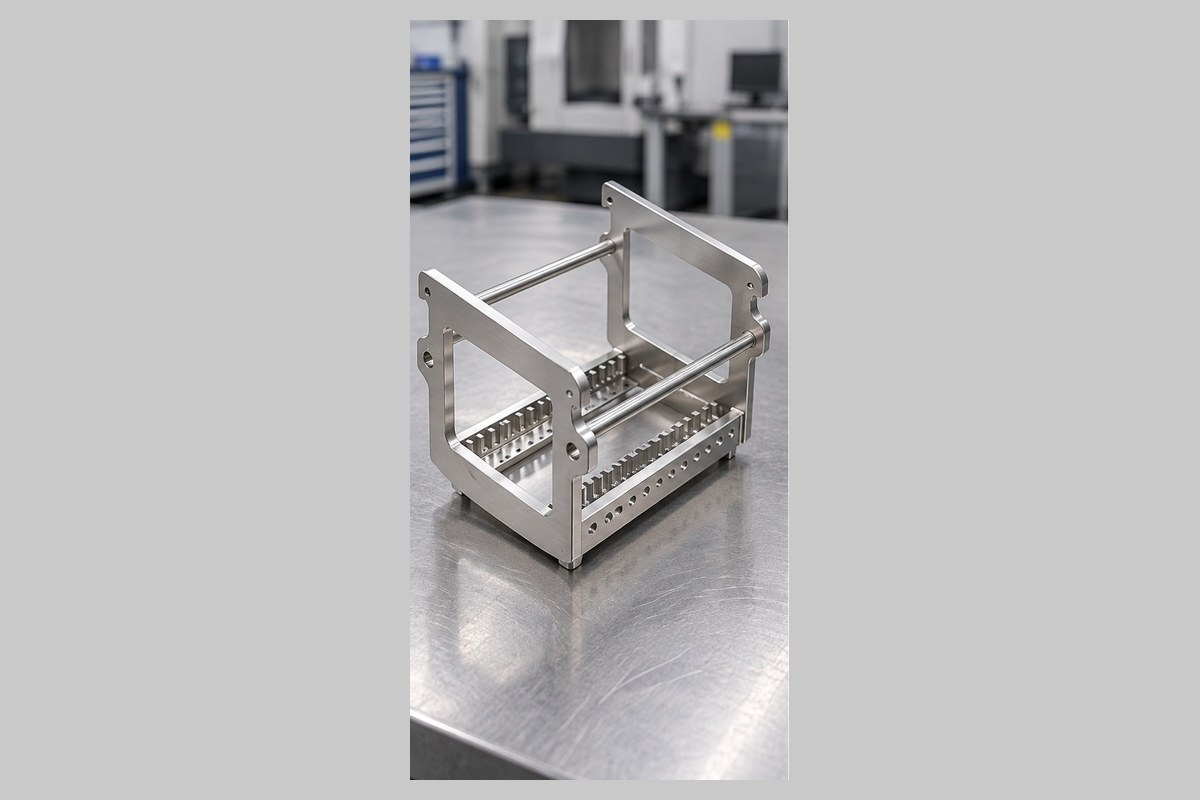
晶圆花篮夹具的难点在于槽距、支撑杆和侧板孔位都会影响薄片定位。加工过程中如果侧板基准、槽位节距或装配顺序不稳定,容易出现槽距不均、边缘毛刺、支撑杆偏斜和清洗后残留。
本文参考 GB/T 1804 的一般尺寸公差、GB/T 1184 的形位公差沟通思路,并结合不锈钢晶圆花篮夹具加工、不锈钢CNC加工和小批量非标零件加工经验;最终验收以客户图纸、公差标注、材料状态、清洁包装要求和技术协议为准。
晶圆花篮夹具的难点在于槽距、支撑杆和侧板孔位都会影响薄片定位。加工过程中如果侧板基准、槽位节距或装配顺序不稳定,容易出现槽距不均、边缘毛刺、支撑杆偏斜和清洗后残留。
建议先加工侧板基准和孔系,再处理槽位、支撑杆配合和装配面,最后集中倒角去毛刺、清洗和防碰包装。小批量非标零件加工时,首件应重点复核槽距一致性、支撑杆平行度、侧板孔距、边缘手感和清洁状态。
小批量非标零件加工流程为:图纸或样件确认 -> 材料与工艺评审 -> 报价和交期确认 -> CNC加工 -> 首件确认 -> 去毛刺清洗 -> 关键尺寸复核 -> 防护包装发货。我们重视图纸资料保密和版本管理,关键尺寸出货前复核;如因加工质量影响装配,按责任支持返修、重做或协商处理。
Q:只有 STEP 或照片能先评估吗?
A:可以先判断结构和工艺方向,正式报价建议补充二维图、材料、公差、数量和表面处理要求。
Q:小批量、散件、研发样机可以做吗?
A:可以,适合小批量非标零件加工、研发打样、维修替换、试产验证和后续补单。
Q:报价和交期主要受什么影响?
A:材料、数量、公差、表面处理、检测方式、清洁包装、版本变更和交期都会影响报价。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱