【本文摘要】金属安装底条加工要关注长槽、沉孔、孔距、长条直线度和外观保护。适合精密零件加工、CNC加工和小批量非标零件加工。
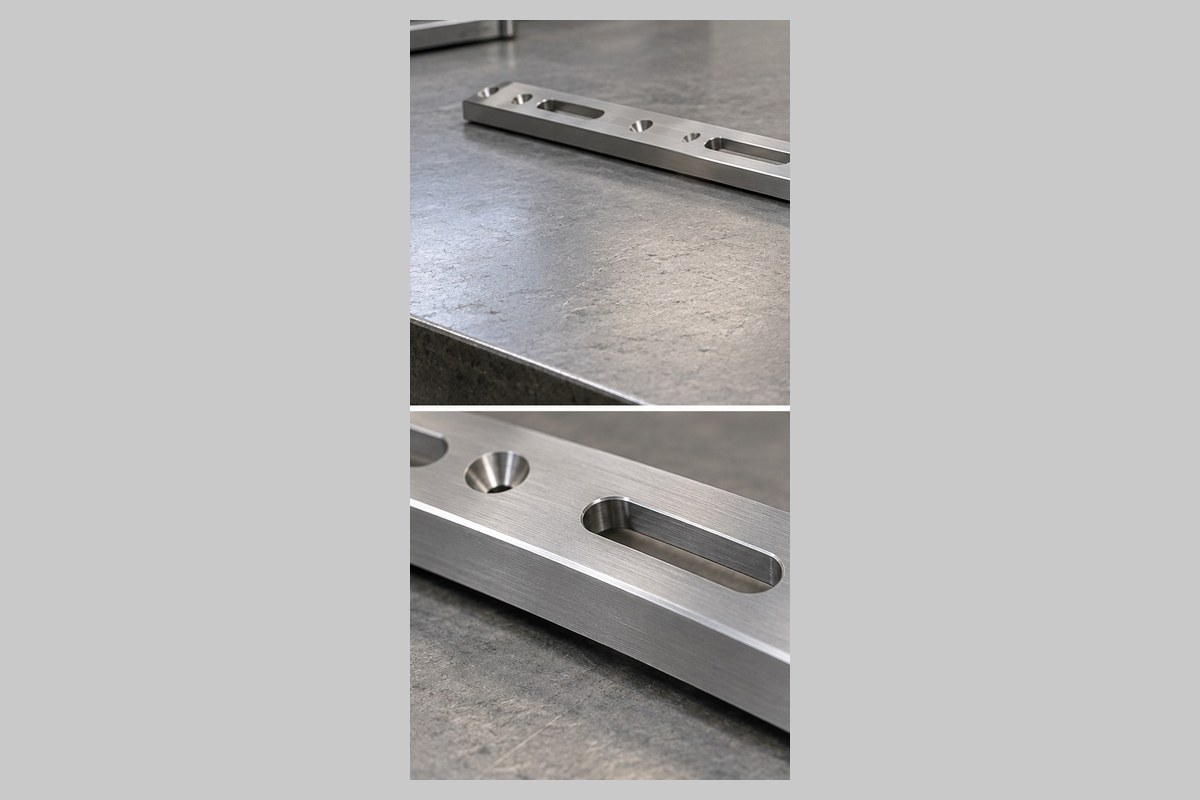
安装底条把长槽、沉孔阵列和长条基准边集中在同一零件上。加工中如果装夹支撑、走刀顺序或去毛刺方式不稳定,容易出现槽口翻边、沉孔毛刺、长条轻微变形和外观划伤。
本文参考 GB/T 1804 的一般尺寸公差、GB/T 1184 的形位公差沟通思路,并结合金属安装底条加工、CNC加工和小批量非标零件加工经验;验收以客户图纸、公差标注、材料状态和技术协议为准。
安装底条把长槽、沉孔阵列和长条基准边集中在同一零件上。加工中如果装夹支撑、走刀顺序或去毛刺方式不稳定,容易出现槽口翻边、沉孔毛刺、长条轻微变形和外观划伤。
建议先确认统一基准和支撑方式,再加工外形、长槽、沉孔和定位孔,最后集中倒角去毛刺、清洗和单件防碰包装。小批量非标零件加工时,首件应重点复核孔距、槽宽、沉孔深度和长条直线度。
小批量非标零件加工流程为:图纸或样件确认 -> 材料与工艺评审 -> 报价和交期确认 -> CNC加工 -> 首件确认 -> 去毛刺清洗 -> 关键尺寸复核 -> 防护包装发货。我们重视图纸资料保密和版本管理,关键尺寸出货前复核;如因加工质量影响装配,按责任支持返修、重做或协商处理。
Q:只有 STEP 或照片能先评估吗?
A:可以先判断结构和工艺方向,正式报价建议补充二维图、材料、公差、数量和表面处理要求。
Q:小批量、散件、研发样机可以做吗?
A:可以,适合小批量非标零件加工、研发打样、维修替换、试产验证和后续补单。
Q:报价和交期主要受什么影响?
A:材料、数量、公差、表面处理、检测方式、清洁包装、版本变更和交期都会影响报价。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱