【本文摘要】304不锈钢薄板支架的边缘光滑,不等于安装面平整;尺寸合格,也不代表孔口没有翻边。小批量加工应把毛刺、自由状态形状和装配功能分成不同检查项目。本文从莱图加工艺评审角度说明控制方法,属于通用工程建议,不是某个客户订单的生产复盘。
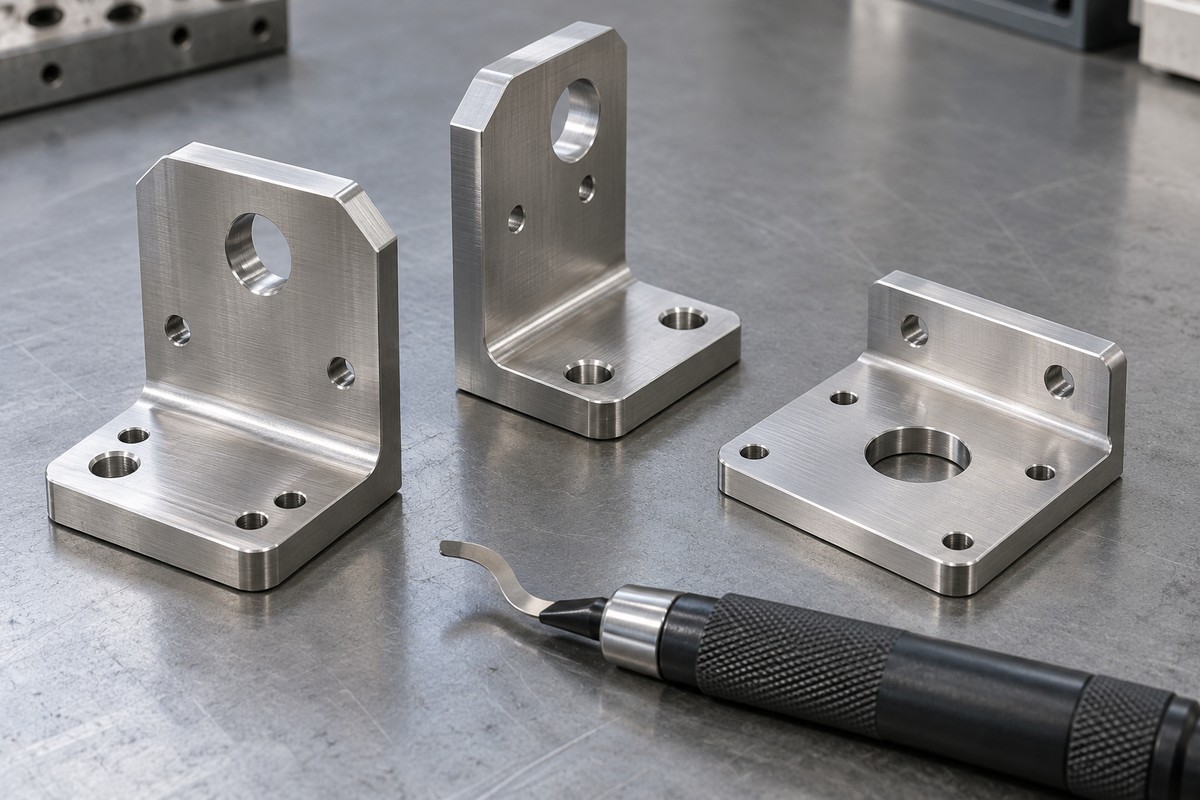
毛刺主要发生在切削出口、孔口或轮廓交接处;翘曲则表现为零件离开装夹后,整体形状或局部平面状态改变。用砂轮把边缘磨亮,可能只是去掉了凸起,却没有改变板件的自由状态。反过来,强行压平测量也可能掩盖翘曲,让检查结果与实际装配不一致。
对于仪器安装支架、设备连接板和小型不锈钢固定件,建议先问清哪些面接触、哪些孔定位、哪些边需要避免划伤。只有确定功能面,才能区分允许的边缘修整与不能随意改变的装配轮廓。本文配图为工艺主题生成示意,不代表某一图号或已经交付的实物。
英国不锈钢协会的加工资料指出,304等奥氏体不锈钢具有较明显的加工硬化倾向,并强调刀具锋利、机床与刀具系统刚性等因素。该资料用于解释材料加工特性,不作为本项目的具体切削参数表。[来源:英国不锈钢协会,不锈钢加工通用原则]
因此,毛刺变多时不能只增加后处理时间。建议先检查刃口磨损、刀具伸出、夹持松动以及切屑是否反复进入切削区,再结合实际刀具确定调整方向。把所有异常简单归因于材料不好,容易遗漏出口支撑不足或加工顺序变化等更直接的原因。
工艺评审可先建立安装面、侧向定位面和孔系之间的对应关系,避免不同工序各自选择方便测量的边。若毛坯两面余量差异大,应比较分步去料与集中去料的风险,并将粗加工、释放装夹、复核和精加工分开考虑,而不是在夹紧状态下一次加工到尺寸就结束。
支撑点要靠近实际受力区域,同时给排屑和刀具留出空间。夹具接触面上的一小片残屑,也可能改变薄件支撑状态。建议记录工装接触位置、压紧方式和检查状态;首件出现偏差后,先按记录复现条件,再讨论是否调整程序,防止补偿掩盖装夹问题。
通孔出口、长槽两端和外轮廓转接处宜分别安排检查。能够增加牺牲支撑或改变切入、切出路径时,可先评估其对出口边缘的影响;不能增加支撑时,应通过合适刀具和分步修整减少不受控撕裂。具体方法需要在当前结构与材料状态下验证,不能直接复制另一款零件的参数。
去毛刺还要保护孔口和装配边。用大倒角覆盖毛刺,可能改变紧固件支承面或缩小有效接触区域。建议把修整范围、允许的边缘状态和检查方式写入工艺要求,难以触及的内侧交接边单独复核,不以一张整体外观照片代替检查。
形状复核应说明零件放置方式和支撑条件。若功能要求涉及自由状态,应在释放夹紧力后检查;若确实采用装配约束状态,则应由供需双方确认约束方式。两种状态的结果不能混在同一张记录中比较,否则很难判断变化来自零件还是来自测量过程。
必要时可在粗加工后增加中间复核点,比较加工前后不同区域的变化,再决定后续余量与支撑方案。这里的目的不是承诺薄板完全不变形,而是尽早发现变化,并让调整有记录可追查。实际平面度、公差和测量方法仍以受控图纸及书面约定为准。
建议保留图纸版本、材料要求、工序顺序、工装配置、首件关键尺寸和边缘检查结果。若还包含抛光、钝化或其他表面工序,应先明确哪些尺寸在处理前检查、哪些在处理后复核。外观合格不能替代装配验证,材料牌号也不能从银亮颜色判断。
莱图加在此类需求中应先核对可执行的加工和验证条件,再确认报价与交付安排。采购评估供应商时,重点查看其能否解释风险、复现检查条件和处理版本变更,而不是比较没有共同依据的工厂排名。具体能力和交期须针对零件评审,不作普遍保证。
毛刺少是不是代表尺寸更稳定?不是。毛刺和整体形状属于不同问题,应分别检查孔口、轮廓和安装面的状态。
小批量也需要专用支撑吗?需要按结构判断。数量少不能消除夹紧变形,简单但稳定的支撑同样可能必要。
可以直接靠后续装配把支架压平吗?只有设计允许并明确约束条件时才讨论,不能把装配压力当成默认纠正手段。
表面处理后还检查什么?按约定复核配合尺寸、孔口、接触面和外观,尤其注意搬运与挂装引入的磕碰。
只有模型能否确定验收公差?不能。模型提供几何,公差、材料状态和验收条件需要受控资料补充确认。
· 英国不锈钢协会:不锈钢加工通用原则,用于材料加工特性说明;工装、记录及验收安排为本文工程建议。
来源网页:英国不锈钢协会原文
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱